压铸铜件抛丸处理选错设备?这样挑不踩坑
在铜合金精密铸造范畴, 外观清洁度直接对往后电镀或喷涂的品质稳固性发生决定作用。不少老板发觉, 哪怕铜液流淌性佳, 铸件外观还常存砂眼、氧化皮或飞边遗存。清理若不到位, 不单影响颜值, 还会造成后续工序报废率陡升。关于生产压铸铜件的企业来说, 设备选任不能只关注定价, 更得看它对繁复异形件的笼罩范畴和表面糙度控制实力, 这是确保出货优率的要旨。
压铸铜抛丸打砂机适合哪些工件
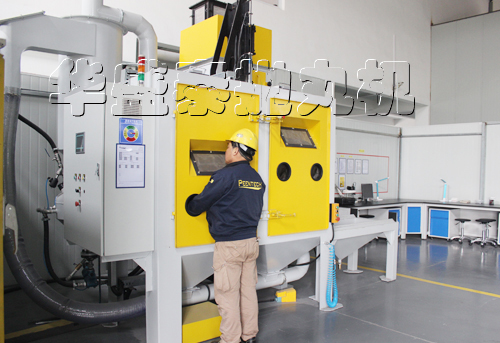
不少客户拿不定要不要上全自动线。其实, 压铸铜铸件常常结构错综, 壁厚并非匀质, 且大多带着增强筋或者薄区段。老式砂轮机或者人工打磨效率低下且统一性糟糕, 可专业的抛丸机能够借助高速铁丸轰击, 刹那间脱离黏附在铜面上的非金属杂质。这类工艺专门契合处置齿轮、壳身、紧固件等带曲面或深腔区域的部件。核心要看机器能不能在防止伤到基准面的与此同时, 完全根除死角残积, 这较只一味追求速度更为紧要。
压铸铜抛丸打砂机如何提升效率
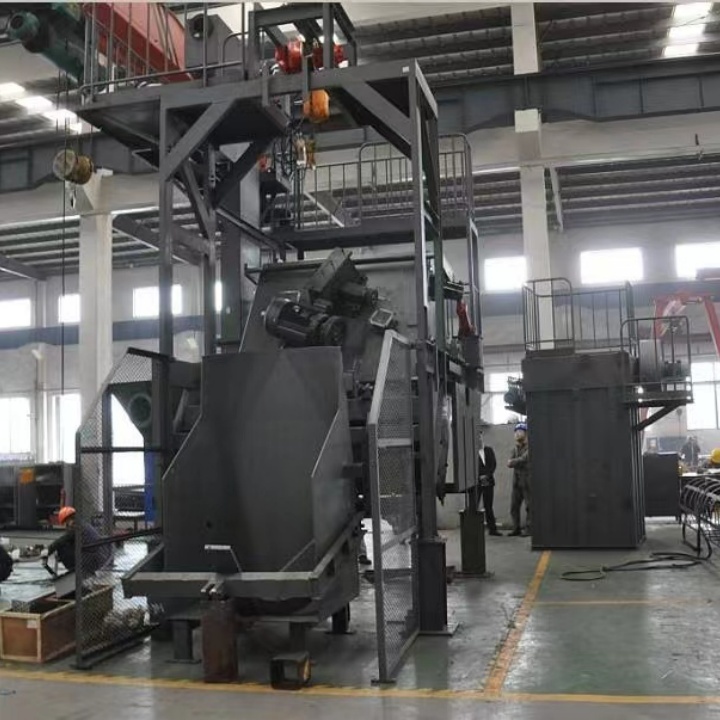
提升效率的关键在于丸料循环系统的安定性与喷嘴排布。铜质地较软, 若抛丸力度过大易造成工件变形或外观硬化, 过小则清洁不净。优良的设备拥有变频调度机能, 可依据不同批次铜件的氧化厚度实时调度风速与射速。另外, 除尘系统的密封性决意了车间环境, 若粉尘外溢, 不仅造成铜粉挥霍, 还会污染邻近其他金属件。实测数据表现, 合理匹配射丸角度, 能将单件处理时间缩短近三成, 且人力成本大幅削减。
压铸铜抛丸打砂机常见故障排查
运行中出现丸粒卡滞或管路堵塞是高频问题。通常是因为金属屑混入丸料斗的铜细碎粉末混入其中, 磨损了分离器的核心组件, 导致各类杂质随工作气流浸入管路部件。定期清理丸料回收斗的残留积存碎屑, 分批次检查吸风管道内附着积尘的厚度, 能规避70%以上的因突发故障引发的停车。还有老板们容易忽略的一处磨损就是喷嘴损耗, 铜质构件被长期高压冲蚀会引发陶瓷喷嘴的壁厚变薄形变, 向外扩散, 高压射流的能量分散冲击力道不足。建议尽快建立备件管理台账, 按月度抽检喷嘴的状态情况,及时替換老化失效部件, 喷头保持恒定充足冲击压力, 能确保整条生产线安全连贯的运作进程, 降低因设备故障带来的订单送达延误风险。
技术资料
- 抛丸机选型关键:工件大小决定机型❗
- 采购抛丸机先分清:间歇生产选哪种机型?
- 规模化钢材除锈首选|钢带专用抛丸机
- 异形件除锈清理,优先吊钩式抛丸机!
- 买抛丸机别只问价!这5处偷工减料容易踩坑
- 小型加工厂入门抛丸机怎么选?别一上来就买
- 选购抛丸机,抛头千万别图便宜选错!
- 华盛泰通过式抛丸机三大环保技术|钢结构厂环评达标方案
- 线材除锈专用|长线材处理省心高效✨
- 绥化市吊钩式喷砂机_绥化市吊钩式抛丸机_绥化市吊钩式抛丸除锈清理机_绥化市吊钩式喷丸设备提高板材的预加工质量?
最新资讯文章
- 压铸铜件抛丸处理选错设备?这样挑不踩坑
- 卧式打砂除锈机怎么选效率高?
- 辊道通过式抛丸机选型指南:效率与耐用性关键
- 钢管外壁除锈机选型避坑,看效率还是耐用性?
- 高速护栏打砂机怎么选
- 挖掘机抛丸机选不对?这台设备让旧臂焕然一新
- 高速护栏打砂除锈机怎么选?看这三个关键点
- 钢履带抛丸打砂机选型难?看这篇实操指南
- 暖气片打砂清理机选型指南:除锈效率高且耐用
- 吊钩通过式打砂除锈机 选购要点与效率提升指南