钢板预处理线抛丸打砂机怎么选,磨料风速参数定准不踩坑
在现在从事钢结构加工的相关行业当中, 钢板预处理线属于一个完全无法规避的必做环节。
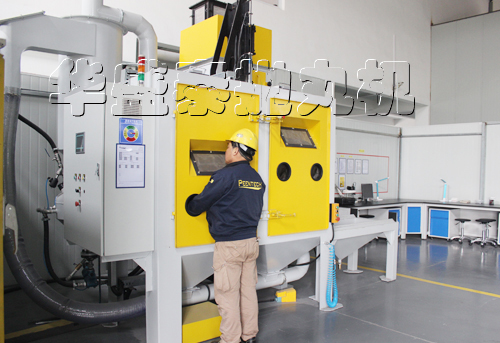
尽管从外在视觉表现上去观察, 抛丸打砂机这种设备的物理构造显得极其简单和直观, 可是当真正进入到设备选型与决策的具体阶段时, 如果磨料粒径的大小、清丸器的配置方案, 以及输送链的运行速度这几个关键参量没有得到妥善且准确的确定, 那么等到设备安装完毕并投入实际使用之后, 所面临的必将是一段非常缓慢且令人痛苦的反复折腾过程。
抛丸打砂机参数怎么定
我在工厂里负责管理设备已经过去了十多年的时间, 这种情况是很多人都在关注的, 就是亲眼看见过太多预处理生产线在安装完成之后, 抛丸的效果没有办法达到标准的情况。这个问题的核心点只有一个方面, 那就是磨料的颗粒大小和钢板的厚度必须是要相互配合的。
对于三毫米以内的比较薄的板材来说,应该使用一到三毫米大小的沙子来进行处理, 而对于那些比较厚的板材, 就必须要换成三到六毫米大小的钢丝丸, 如果是选择了相反的材料的话, 就会造成对板材表面的伤害而无法去除锈迹的结果, 这种行为完全等于没有经过任何效果的处理而白白进行了一次磨削工作。
在清丸器这个问题上, 千万不要为了省那点钱而忽略它。我亲自见过有相关人员, 因为想要把整体预算压下去, 所以砍掉了一台清丸器的配置, 结果导致钢板表面残留了磨料, 进而使下一道的喷漆工序直接出现了问题。
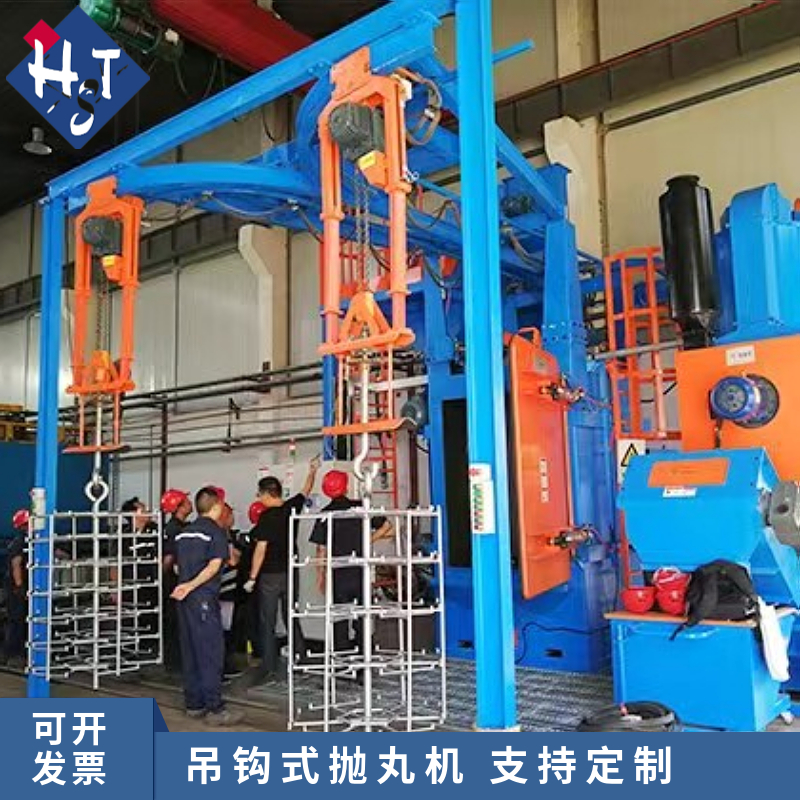
如果配备两台叶轮式清丸器并加设一个除尘接口, 其成本其实并不高, 而且节省下来的返工费用, 足够购买好几套这样的设备的。
预处理线打砂效果差怎么办
效果差, 十有八九是风速没调对。抛丸室出风口风速, 要控制在十八到二十二米每秒。低了带不走粉尘, 高了把刚打干净的表面又吹脏了。现场拿风速仪挨个风口测, 别光盯着压力表看。
还有一个容易被大家忽略掉的细节点, 那就是输送链速度跟抛丸室长度的匹配这一点。如果把输送链的速度调快了, 那就等于把有效进行抛丸作业的时间给缩短啦, 这样的话, 工件表面的粗糙度就没办法达到理想的标准了。
对于那种长度为六米的抛丸室来说, 把输送链的速度设定在零点二到零点三米每秒这个范围内会比较稳妥一些。
总而言之, 不存在所谓的万能参数这一说法, 必须要依据自家日常加工所使用的钢板的具体规格来进行匹配和使用, 因此在采购工作正式开始之前, 应该切割出三块具有典型代表性的板材来进行小规模的测试和验证, 这种做法的实际价值远远超过了翻阅十页设备操作手册所能获得的信息, 只有当这些关键的技术参数被准确设定之后, 这条生产线才能够减少废板产品的出现数量, 同时使得实际运行的出货量能够大幅度增加。
技术资料
- 抛丸机选型关键:工件大小决定机型❗
- 采购抛丸机先分清:间歇生产选哪种机型?
- 规模化钢材除锈首选|钢带专用抛丸机
- 异形件除锈清理,优先吊钩式抛丸机!
- 买抛丸机别只问价!这5处偷工减料容易踩坑
- 小型加工厂入门抛丸机怎么选?别一上来就买
- 选购抛丸机,抛头千万别图便宜选错!
- 华盛泰通过式抛丸机三大环保技术|钢结构厂环评达标方案
- 线材除锈专用|长线材处理省心高效✨
- 绥化市吊钩式喷砂机_绥化市吊钩式抛丸机_绥化市吊钩式抛丸除锈清理机_绥化市吊钩式喷丸设备提高板材的预加工质量?
最新资讯文章
- 辊道通过式抛丸机怎么选不踩坑 室体长度和回收系统是关键
- 钢板预处理线抛丸打砂机怎么选,磨料风速参数定准不踩坑
- 铝材抛丸清理机怎么选型不踩坑,干了十五年说几句实话
- 悬链式抛丸除锈机多少钱一台 选型时这几个参数别忽略
- 螺纹钢除锈机怎么选 加工厂采购不踩坑
- 抛丸除锈机到底怎么挑,干了十五年除锈活的车间主任给你说透
- 铝型材抛丸机怎么选型不踩坑,价格区间和关键参数一次讲清
- U型钢打砂机怎么选 老机修说点实在话
- 发动机外壳抛丸打砂机怎么选,功率和弹丸别搞混
- 油库防腐打砂除锈机怎么选 我挑了三台才踩明白坑