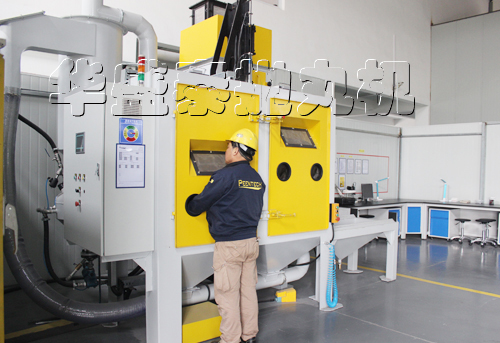
喷砂机中所选用的磨料为玻璃珠
喷砂的工艺参数主要有枪距、倾角、装夹台旋转速度、移动速度、行程、往返次数、喷砂时间、喷砂气压。我们已使用过的参数有枪距:30~70mm;倾角30~70°;装夹台旋转速度10~30;往返次数3~9次;喷砂气压:1.8~3.5巴等。具体操作时,根据工件表面脏污程度,工件硬度,工件表面几何形状等因素,选取上下限。我们在干喷砂机中所选用的磨料为玻璃珠,适合喷一些硬度介中的材料,如油钢、模具等;在液体喷砂机中所选用的磨料
氧化铝,硬度较高,适合喷一些硬度高的材料,如硬质合金材料。对于工模涂层而言,喷砂所使用的磨料粒度也很重要。如果磨料粒度过大,则工件表面太粗糙;如果磨料粒度太小,又会降低打击力度,甚至嵌在工件表面,清洗难以去除,从而使工件涂层附着力降低。为此,欧洲一些国家,对工模涂层前喷砂所用磨料粒度做过仔细研究,严格到必须保证85%以上的晶粒度在中A、B两点范围内才能使用。相比之下,我国磨料的供应商还缺乏这方面的共识,我们也很少有做这方面的检验。

于我们所接触的产品大多都是不允许做破坏性检查的,因而我们在镀膜时,喷砂机每批都会放进随批试样。做层深检查和附着力检查的时候,大多数情况下,实际上是对随批试样进行检查。因为试样与产品在原材料、热处理状态、装夹位置等方面都难于一致,所以这样检测出的结果,与产品实际值会有一定的误差。有时可能还会有相当大的误差,只能做参考使用。当然,必要的时候,我们也可以通过制作模拟件,达到准确测量的目的。
附着力的检查方法有很多,各个厂根据自己产品的特点,喷砂机都制定了相应的检测方法。其中,比较权威的方法有两种,一种是在洛氏硬度计上,以圆锥型金刚石压头做压痕试验,在显微镜下观察,以压痕周边裂纹的多少来判断涂层附着力的高低。该方法对金刚石压头的形状要求很高,不但严格要求中心点在圆的中心,而且金刚石圆锥的圆度必须十分规则。遗憾的是,目前,我国还没有它的国家或行业标准;另一种方法是划痕法,我国有些涂层发起较早的科研部门,也是采用的该方法,有专门的国家行业标准可供查询。
技术资料
- 吊钩式抛丸清理设备,大型铸件焊渣与型砂清理方案
- 智能电控抛丸装备优势,变频控制优化金属工件抛丸清理效果
- 抛丸设备核心部件解析:抛丸器、丸砂分离器对清理效率的影响
- 抛丸机运维降本方案,耐磨件、除尘系统优化延长设备寿命
- 金属表面处理工艺升级,抛丸装备助力制造企业降污增效
- 环保型抛丸清理设备优势,粉尘达标,助力工厂完成环保核查
- 制造业绿色技改,密闭抛丸工艺替代酸洗,实现工件环保除锈
- 非标抛丸装备定制解决方案,异形工件除锈去氧化皮设备选型
- 采购抛丸清理设备需要关注哪些参数?工件、产能、环保综合考量
- 绿色技改浪潮下,抛丸工艺助力制造企业攻克金属表面处理难题
最新资讯文章
- 型材防腐抛丸打砂机怎么选不花冤枉钱
- 钢管防腐抛丸除锈机怎么选型,这几项参数比价格更该先确认
- 焊接件抛丸机多少钱一台?小型和大型设备怎么选不踩坑
- 金属网片打砂清理机好不好用,网片厂都在问
- 化工厂防腐打砂除锈机怎么选 效率成本安全一次讲清
- 焊接件抛丸打砂机怎么挑不花冤枉钱 车间干了十几年的人告诉你
- 医疗床体抛丸清理机怎么选不翻车,干了十年设备的人说几句实在话
- 网带式抛丸清理机怎么选?这几个参数没盯住钱就白花了
- 选悬链通过式抛丸机别只看功率 工件截面和链条速度才是关键
- 铜件抛丸机怎么选型不踩坑,日常保养和故障处理一次讲明白