钢板预处理线抛丸打砂机怎么选型,打砂效率不够怎么提升效果
钢板预处理线里的抛丸打砂机, 这个设备是钢结构制造、船舶建造以及桥梁建设这类行业里头, 专门用来清除氧化皮和铁锈的非常重要的核心部件。
本人在处理这条生产线的现场已经工作并观察了十多年的时间了, 真的亲眼目睹过非常多的情况, 就是那些因为选型号和定参数没有做对, 从而导致生产线长期没法达到效率标准的事情, 所以在这里, 打算把几个最关键的问题点, 用很清晰的方式给大家好好讲一讲。
钢板抛丸打砂机怎么选
大家最容易疏忽掉的问题, 其实是抛丸器的数量和钢板厚度之间能不能匹配上, 这点得特别注意。如果钢板的厚度是在8毫米这个数值以下的话, 使用两台抛丸器就已经是足够的了。要是强行增加到四台抛丸器, 反而会让抛丸的强度变得过于猛烈, 这样就会造成钢板表面出现麻点, 甚至会出现微观裂纹这样的情况。
根据我自己积累的经验来看, 是按照板厚度的增加来进行调整的, 具体来说就是板厚的数值每增加3个这样的单位, 就相应的加一台抛丸器, 但是设备的数量上限不能超过四台, 千万别因为贪多而忽略了适可而止的原则。
关于清灰系统的设计这件事, 在实际操作当中, 也存在着经常被糊弄的情况。因为有很多的厂家会把那个吸风口的位置给确定在抛丸器的正上方, 这样的话粉尘还没有充分分散开来,就被直接吸走了, 结果就是导致工件的表面残留有一些铁屑。
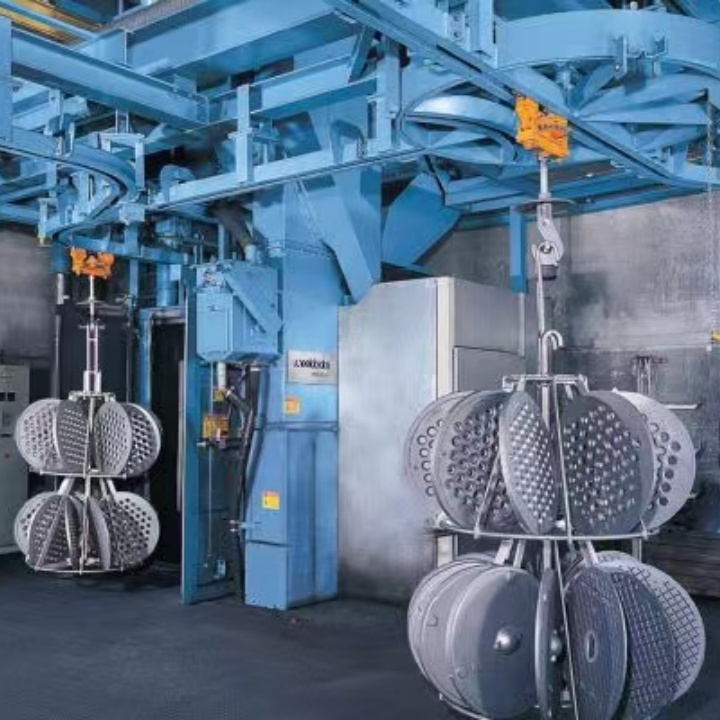
我个人亲自看到过效果相对比较好的一个设计方案, 它是把吸风口的位置偏移了大概15度到20度这样一个角度, 然后同时配合使用螺旋刷来进行清扫工作, 在这样的情况下清灰率是能稳定在98%以上的。
抛丸打砂机效率低咋办
效率低下有十有八九都是弹丸在循环系统里头出了毛病, 弹丸要是积压在回收斗里面超过60分钟都不流动的话, 它的粒度分布就会变得杂乱无章, 结果就是细粉变得多而有效的弹丸却变少了, 建议你把回收斗的容量控制在单次抛丸用量的1.5倍这个范围内, 千万不要一味地只顾着把容量加大。
大家要知道, 输送链板的磨损现象其实是一个十分危险的隐形杀手。因为链板在被磨薄之后, 会导致钢板的运行轨迹出现跑偏的情况, 从而使得抛丸器的有效覆盖率从原本的 $92\%$ 大幅下降到七成多的水平。
所以我在每次进行维护保养工作的时候, 必定会使用卡尺来测量链板的厚度, 一旦发现链板的厚度已经磨损到了原来厚度的三分之二这个数值时, 就会立刻安排更换新件, 绝对不要等到链板出现断裂情况的时候才想起来去处理它。
设备选对是底线, 维护节奏比参数表上的数字更决定产线寿命。
技术资料
- 吊钩式抛丸清理设备,大型铸件焊渣与型砂清理方案
- 智能电控抛丸装备优势,变频控制优化金属工件抛丸清理效果
- 抛丸设备核心部件解析:抛丸器、丸砂分离器对清理效率的影响
- 抛丸机运维降本方案,耐磨件、除尘系统优化延长设备寿命
- 金属表面处理工艺升级,抛丸装备助力制造企业降污增效
- 环保型抛丸清理设备优势,粉尘达标,助力工厂完成环保核查
- 制造业绿色技改,密闭抛丸工艺替代酸洗,实现工件环保除锈
- 非标抛丸装备定制解决方案,异形工件除锈去氧化皮设备选型
- 采购抛丸清理设备需要关注哪些参数?工件、产能、环保综合考量
- 绿色技改浪潮下,抛丸工艺助力制造企业攻克金属表面处理难题
最新资讯文章
- 挂式打砂清理机到底好不好用,干了十几年车间的人跟你说实话
- 钢板预处理线抛丸打砂机怎么选型,打砂效率不够怎么提升效果
- 护栏抛丸打砂机多少钱一台,怎么挑才不花冤枉钱
- 电机壳除锈机多少钱一台 哪种型号除锈效果好还耐用
- 轮毂抛丸打砂机怎么选 轮毂去漆去锈一次到位不返工
- 滚筒抛丸清理机怎么挑不翻车,关键参数和价格一次说清
- 角铁打砂清理机怎么选不花冤枉钱,车间主任说几句实在话
- 立式抛丸打砂机选型不踩坑,价格到底多少合适
- 金属网片打砂除锈机怎么选不踩坑,砂目和产能是关键
- 石材抛丸打砂机选型别走弯路,看参数比看价格更实在