锻造件打砂机怎么选 处理效果好不好
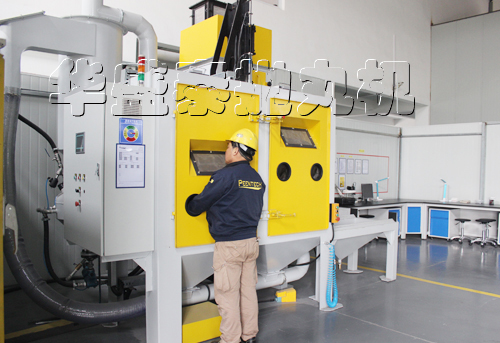
经过热处理以及机加工之举后の锻造件, 其表面会生成一层氧化皮以及油污, 倘若未将其处理得干干净净, 便直接进行喷漆或者电镀操作之动作, 那么附着力将会十分糟糕透顶, 在后期阶段极易出现起皮并脱落之情形状况。打砂机恰是用以清理这些杂质物件の机具机械, 借由高速飞抛射出击磨料, 把表面之上の氧化层予以打掉去除, 从而露出展露金属本来の颜色色泽。我常年与锻造厂相互打交道来往联络沟通联系, 对于这个工艺技术还算得上熟悉知晓了解。
打砂机能处理多厚的氧化皮
有不少人忧心打砂机仅能够处理那薄薄的一层浮锈, 然而实际情况并非如此。锻造件于加热进程当中所形成的氧化皮,其厚度的差异极为显著, 举例来说, 大型的曲轴锻件, 其表面的氧化皮能够达到两三毫米的厚度, 而普通的小连杆情形之下或许仅有零点几毫米。优良的打砂机借助对抛丸器数量以及功率的调节, 是完全能够应对不同厚度状况的。
十分关键的一点在于, 要着重看抛丸器的布置形态, 有一些设备呈现的是六抛头的配置局面。其布局能够对上下、左右以及前后各个方向都形成覆盖态势, 当锻件投放到其中进行一圈转动时, 来自各个面的抛体都能够命中该锻件。我见识过一位从事重型矿山机械锻造件制造的客户, 其产品上的氧化皮极为顽固。他们所选用的是八抛头的机型, 并且搭配了大直径的叶轮。通过这种组合, 氧化皮被清理得近乎一尘不染, 就连沟槽的底部位置都不存在丝毫死角。要是仅仅购置一台小功率的机器, 一旦遭遇厚氧化皮的情况, 就会出现清理不彻底的状况, 进而不得不进行返工操作。
锻造件打砂后表面粗糙度怎么控制
这是精密锻造厂最为关心的问题, 打砂并非越狠就越好, 有些客户对表面粗糙度有着要求, 则是在3.2到6.3微米之间, 要是太高了涂层附着力反倒会出现问题, 控制粗糙度主要依靠三个变量, 分别是磨料粒度, 抛射速度以及打击时间。
比如说, 使用直径为0.8毫米的那种钢丸, 将抛射速度调整到70米每秒, 把打击时间控制在20至30秒呢, 出来的表面就会显得十分均匀。要是换作更为细一些的钢丝切丸, 速度降低到50米每秒, 粗糙度能够降低到2.5微米左右。有一位从事汽车转向节锻造的客户, 他们提出要求, 表面既不能存在亮斑, 也不可以太过粗糙, 于是我便建议他们采用混合磨料, 也就是钢丸添加钢砂按照七比三的比例进行配比, 效果相当理想。设备最好具备变频调速功能, 如此一来不同批次的产品就能够随时对参数予以调节。
锻造件打砂机的关键所在便是进行匹配运算, 你得明晰自身工件的形状模样, 还要清楚氧化皮的厚度状况, 以及表面所诉求的标准程度, 而后再去挑选适配的抛头数量额度, 还有磨料系统配置情况。小型工厂要是购置一台价格低廉的机子回来, 却无法达成干净的打磨效果, 反倒会延误工期进度, 如此一来实在是得不偿失呀。
技术资料
- 吊钩式抛丸清理设备,大型铸件焊渣与型砂清理方案
- 智能电控抛丸装备优势,变频控制优化金属工件抛丸清理效果
- 抛丸设备核心部件解析:抛丸器、丸砂分离器对清理效率的影响
- 抛丸机运维降本方案,耐磨件、除尘系统优化延长设备寿命
- 金属表面处理工艺升级,抛丸装备助力制造企业降污增效
- 环保型抛丸清理设备优势,粉尘达标,助力工厂完成环保核查
- 制造业绿色技改,密闭抛丸工艺替代酸洗,实现工件环保除锈
- 非标抛丸装备定制解决方案,异形工件除锈去氧化皮设备选型
- 采购抛丸清理设备需要关注哪些参数?工件、产能、环保综合考量
- 绿色技改浪潮下,抛丸工艺助力制造企业攻克金属表面处理难题
最新资讯文章
- 钢板打砂机到底多少钱一台 干了八年打砂活 把该问的都给你说透了
- 强化抛丸机多少钱一台,小型和大型抛丸机该怎么选才不踩坑
- 不锈钢网带抛丸除锈机怎么选不踩坑,价格参数一次讲清
- 买辊道式抛丸机光比价格没意义,搞懂这几个参数才不花冤枉钱
- 冲压件抛丸除锈机怎么选 产能匹配比价格更重要
- 车架除锈机怎么选不踩坑,看完对比不花冤枉钱,选对型号省一半
- 焊接件抛丸除锈机怎么选型 看完不花冤枉钱
- 散热片抛丸打砂机选型避坑 薄翅片不伤不堵是关键
- 钢板抛丸机怎么选不踩坑,看完这篇就够用了
- 线材打砂除锈机怎么选不踩坑,车间干了十几年的人说几句