连续打砂清理机选型怎么避坑 砂量进给速度和清理标准别忽略
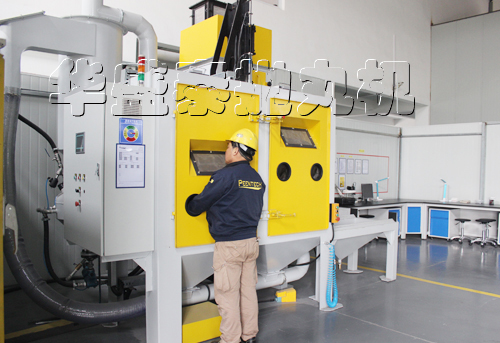
我在表面处理车间那里干了有十几年了, 经手过十几条打砂产线, 不管是钣金件还是铸件我都弄过。连续打砂清理机这个设备看着结构差不多, 但是如果是参数差了一点点的话, 清理效果也好, 后期维护成本也好, 这完全是两回事的, 这里我说几个我曾经踩过的坑。
连续打砂清理机砂量怎么定
砂量不算是越多就越好。我也观察过, 有些工厂为了追求产量, 会把砂量调到最大的状态去赶进度, 结果导致工件的表面出现了比较明显的压痕, 所以之后还需要增加一道打磨的工序, 这样一来整体的生产节奏反而就被拖慢了。
实际的生产过程中, 砂量是需要配合粗糙度的具体要求进行设置的。砂带线速度和使用的砂目数之间是相互联动的关系, 这两个因素结合起来才有一定的意义, 如果仅仅只是看其中的一项指标是不行的。
砂带这个损耗件, 是藏在底下的成本。国产的那一种, 通常跑个三四百米就得换掉。进口的这一种, 能够坚持到八百米甚至更多。这么计算下来, 一年里光是在购买砂带上花费的钱, 差出来的数额真的不是个小数目。特别是在那些夜间也要保证生产线不中断的车间里, 这种差距会更加明显。
连续打砂清理机为何清不净
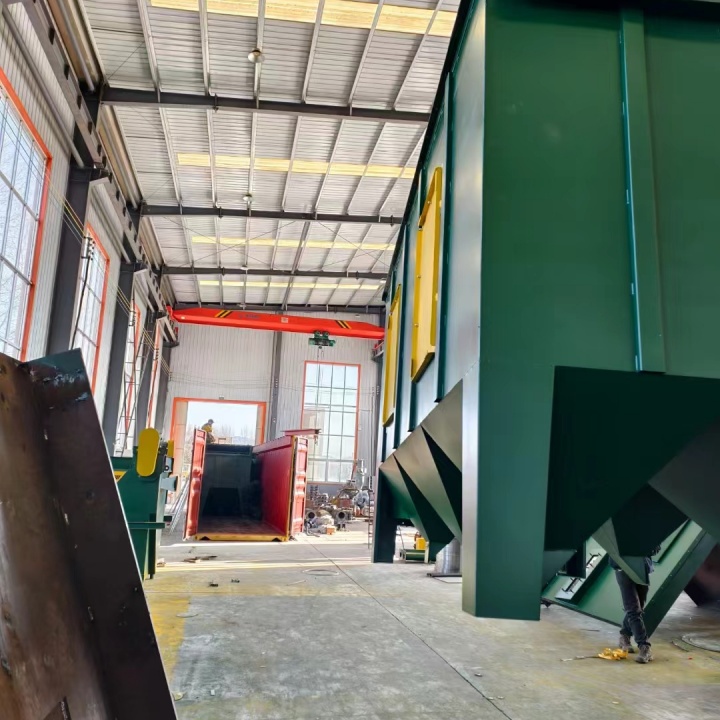
清理工作没有做到位, 绝大多数原因并不是因为砂料本身有问题, 而是因为工件的进给速度并没有达到匹配的要求。如果进给速度过快, 那么同一部位就没有办法接触到第二遍的加工过程, 导致氧化皮和焊渣残留下来。
虽然把速度放慢下来会导致整体生产节奏变慢,但是单次加工的通过率会提高很多, 这样一来也可以节省因为返工而产生的工时费用。
大家千万不要把除尘回收系统的维护给漏掉了。要是砂尘没法回到砂箱里面去, 带面的附着率就会有所下降, 随之而来的清理能力也会跟着减弱不用等到多久, 也就是一两个月左右的时候, 问题就会暴露出来。
我以前使用的那一台机器就是这样的情况, 因为回收滤芯堵塞了但没有及时去发现, 结果过了两个月的时间以后, 就明显地感觉到砂子的用量不够用了。
在进行选型工作的时候, 关于参数表里面列出的每一个数字, 都必须把它和你自己手头上那种实际工件的材质情况还有对生产节拍的种种要求一个一个地对应起来才行, 绝对不能够去直接照搬其他别人的那种配置方案。
技术资料
- 吊钩式抛丸清理设备,大型铸件焊渣与型砂清理方案
- 智能电控抛丸装备优势,变频控制优化金属工件抛丸清理效果
- 抛丸设备核心部件解析:抛丸器、丸砂分离器对清理效率的影响
- 抛丸机运维降本方案,耐磨件、除尘系统优化延长设备寿命
- 金属表面处理工艺升级,抛丸装备助力制造企业降污增效
- 环保型抛丸清理设备优势,粉尘达标,助力工厂完成环保核查
- 制造业绿色技改,密闭抛丸工艺替代酸洗,实现工件环保除锈
- 非标抛丸装备定制解决方案,异形工件除锈去氧化皮设备选型
- 采购抛丸清理设备需要关注哪些参数?工件、产能、环保综合考量
- 绿色技改浪潮下,抛丸工艺助力制造企业攻克金属表面处理难题
最新资讯文章
- 汽车配件打砂清理机到底怎么挑,在车间待了八年的人说几句实在话
- 圆钢抛丸打砂机怎么挑,实际用料、报价门道和密封细节一次讲透
- 台车式打砂除锈机怎么选不踩坑?效率、价格、选型讲明白
- 连续打砂清理机选型怎么避坑 砂量进给速度和清理标准别忽略
- 钢管外壁打砂机怎么选才不踩坑
- 护栏网除锈机怎么选才划算,看完不踩坑
- 橡胶履带抛丸清理机怎么挑多少钱 干了十五年车间主任说几句实在话
- 网带式抛丸打砂机怎么挑不踩坑,干了二十年设备的老周把话说明白了
- 悬链通过式抛丸清理机选型别瞎搞,报价差在哪、哪些坑必须避开
- 铝材抛丸机到底怎么选 一台设备多少钱才合理